一颗小螺丝,从头到脚要看的地方比想象中多:牙有没有滚出来、尾帽正不正、里面弹簧在不在、珠和芯齐不齐。这类紧固件检测,恰恰是视觉检测设备最考验「机位布局」的场景——一个视角看不全,就得靠几台相机从不同角度问不同的问题。
1. 小件为什么难检?因为它「立着」
平面件往盘上一放,一个正光机位就能看个大概。螺丝不一样:它是立体的、圆柱的、还有内部结构。牙长在侧面,尾帽在端面,弹簧和珠芯藏在壳里——同一个相机不可能同时看清这三处。这就是为什么紧固件方案里,机位的数量往往比检测项的「难度」更值得关注。
更现实的一点是:小件跑起来快,人眼没有「转个角度再看一眼」的余地。机位必须在方案阶段就排好,检的时候才不慌——这是紧固件检测和平面件检测最大的思路差别。
2. 三个机位,三种「问法」
这份方案配了 3 套黑白工业相机、3 套高清光学 FA 工业镜头、3 套定制光学自适应光源,对应三个机位。样件测试页把每张不良图对应的机位和生产特征都写清楚了:
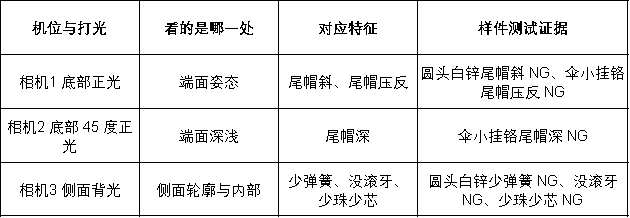
注意这张表里的门道:同样是「尾帽」这一处,斜和反是「姿态问题」,从正下方看最敏感;深不深是「距离问题」,必须斜 45 度才能看出端面到某个基准的落差不正常。同一处部位,两种毛病,配两个机位——机位不是多余,是各有专责。
3. 侧面背光:在剪影里数牙
背光的逻辑最简单也最狠:光从背后打过来,零件变成一块纯黑剪影,轮廓一清二楚。看「有没有」的问题,剪影是最好用的尺子。
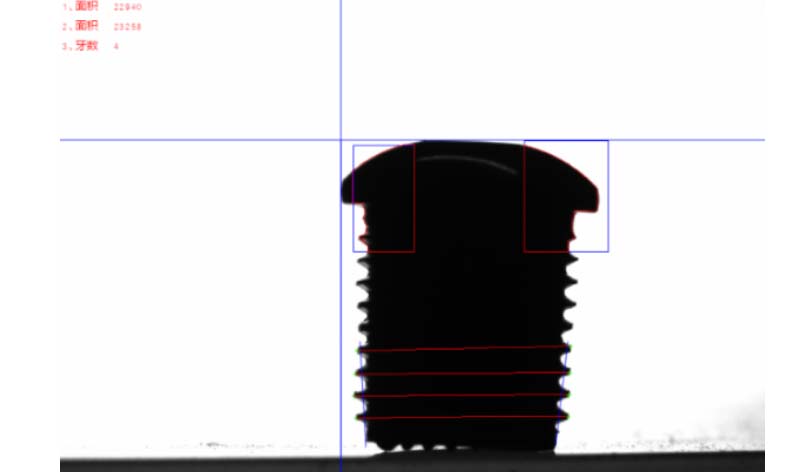
图1:少弹簧不良品分析影像(相机3 侧面背光拍摄,剪影中标注牙数 4 与面积 22940、23258)
图1 就是一例:白底黑影,螺纹两侧的齿一颗颗都数得出来。影像左上角打印了「面积 22940」「面积 23258」和「牙数 4」——检测软件在剪影里同时做了两件事:量顶部两处检测区的面积(判少弹簧),数出螺纹牙数(判有没有滚牙)。一颗没弹簧的螺丝和一颗正常的螺丝,在剪影上就是两块面积、几条牙线的差别。
4. 正光 45 度:端面上的「深浅」
再看端面这类缺陷。底部正光拍出来的是标准俯视图,尾帽偏左偏右、转了个角度都好判断;但「尾帽压得太深」是个纵向位移,俯视图看不出落差,必须把相机斜过来,让端面和光形成一定夹角。这就是第二个机位存在的理由。
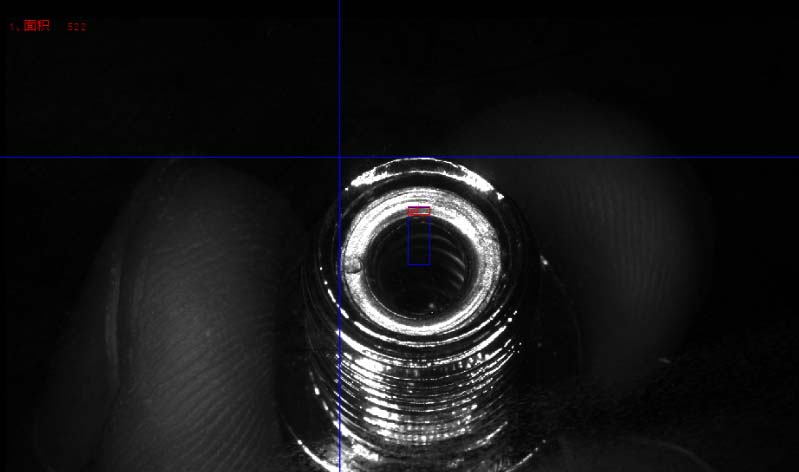
图2:尾帽深不良品分析影像(相机2 底部 45 度正光拍摄,检测框与红色标记定位端面异常,标注面积 522)
图2 里,45 度斜视角把螺纹侧面和端面一起带了进来,十字线与中央小检测框锁定端面中心,红色标记处标注「面积 522」。斜着看,才有「深」这个维度的信息。
5. 能检什么、检不了什么,方案写得很难得
这份方案最值得读的地方,是它把边界写得非常具体。原文备注:牙不好不可检测、只可检测牙有无,压坏不可检测。而且同一个「牙不好」,在第一种型号(圆头白锌)里被列在可检清单附近的备注里补充限定;换到第二种型号(圆头铬),方案直接判「不可检」。
换句话说:能检「牙有没有滚出来」,检不了「牙滚得好不好」。前者是宏观结构有无,剪影一数就知道;后者是微米级的形状与表面质量,需要另外的放大倍率和专门的侧面视角。这不叫能力不足,叫把能力说清楚。设备买回去最怕的,不是检不了某项,而是买之前没人告诉你检不了。
6. 节拍与配置:小件也能跑起来
• 检测效率:每分钟 200 件左右,方案注明「取决于产品送料速度」
• 设备型号:云盘高速检测机 2 口下料(方形),外形尺寸 950×850×1850mm
• 上料:振动盘;下料:下料收集盒;NG 自动下料到指定不良品盒
• 安装要求:环境温度 0-50℃、湿度 90% RH 以下、交流 220V/50Hz、耗电<1KVA
• 三个机位、三个型号在同一台设备上切换(方案列了圆头白锌、圆头铬、伞小挂铬三种)
三套相机、三套镜头、三套自适应光源,配上振动盘上料与旋转盘移送——这套组合的意义在于:小件虽然小,但节拍不必迁就检测,检测也不迁就节拍。
对采购方来说还有一层意思:谈方案时要连「型号清单」一起谈。一台视觉检测机能不能兼容你手上那几个型号,比单看某一个型号检得多漂亮更实在。
紧固件检测的价值,从来不是「把所有毛病都挑出来」,而是「把该挑的挑干净、把挑不了的提前说清」。视觉筛选机真正的专业度,往往藏在这种精确的取舍里。所以下次谈方案,别只问「能不能检」,多问一句「检的是有无,还是好坏」——这一问,能省掉后面很多扯皮。