做连接器的朋友都懂,这东西看着不大,里面的门道不少。一个连接器上少则几根、多则几十根 pin 针,任何一根歪了、短了、间距不对,到了客户那边就是插不进去、接触不良,整批退货。
我们有个做板对板连接器的客户,之前靠人工目检 + 通止规抽检,结果一批货发出去,客户上线后发现有几个连接器 pin 针共面度超差,SMT 后虚焊,整批 5000 个退回返工。来回运费加上客户罚款,一单白做还倒贴。
今天聊聊连接器检测这件事,以及我们是怎么帮客户把不良品拦在出厂前的。
连接器检测,难在哪里?
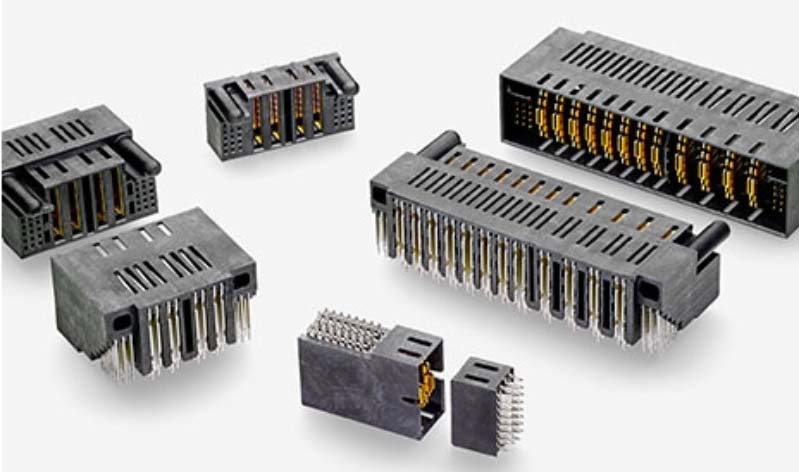
连接器的检测,和普通五金件、塑胶件不一样,难点集中在几个方面:
pin 针又多又密。 一个连接器可能有 20、40 甚至 80 根 pin 针,间距可能只有 0.4mm、0.5mm。每根都要检:歪斜、弯曲、高度差、共面度、间距、缺针、多针。人工看,眼都花了,还容易漏。
共面度是硬指标。 连接器要 SMT 贴到 PCB 上,pin 针共面度不好,就会有针虚焊。这个指标人工几乎检不了 —— 你拿什么量几十根针在同一个平面上的高度差?通常要求共面度在 0.05mm 以内,人眼根本分辨不了。
外观缺陷多。 塑胶本体缺料、缩水、飞边、污渍,金属 pin 针氧化、变色、镀层不良,这些都要检。而且连接器通常是黑色或深色塑胶,和金属 pin 针对比度低,普通光源下缺陷不明显。
速度要求快。 连接器产量大,一分钟出几百个,人工全检根本跟不上。抽检又不放心 —— 你永远不知道漏过去的那个是不是刚好有问题。
很多厂的做法是:通止规插一下,能插进去就算过;外观人工扫一眼。但共面度、细微歪斜这些,通止规和人眼都查不出来,到了 SMT 环节才暴露。
我们的方案怎么干
针对连接器检测,我们的方案核心是:高分辨率成像 + 3D 共面度检测 + AI 缺陷识别。
成像要够清晰。 pin 针密、尺寸小,我们用高像素 CCD/CMOS 相机配远心镜头,做到微米级分辨率。0.4mm 间距的 pin 针,在画面里每根针有几十上百个像素,歪斜 0.01mm 都能量出来。光源用同轴光 + 低角度环形光组合,同轴光打亮 pin 针端面测高度和共面度,低角度光把塑胶表面缺陷打出来。
共面度用 3D 方案。 对于共面度要求高的连接器,我们用激光 3D 检测或多目视觉方案,每根 pin 针的高度精确测量,算出共面度数值,不是模糊的 "过 / 不过",而是给出每根针的具体高度差,超差自动判废。
AI 检外观缺陷。 塑胶缺料、缩水、飞边、污渍,pin 针氧化、镀层不良,这些缺陷形态多样,用传统规则算法很难覆盖全。我们用 AI 深度学习模型,把各种不良样本训练进去,不管缺陷出现在哪个位置、什么形态,都能稳定识别。而且模型可以持续学习,新出现的缺陷类型补样本进去就能识别。
检测项一次全检。 一台设备同时检:缺针 / 多针、pin 针歪斜、pin 针高度、共面度、间距、塑胶外观、镀层质量。不需要多台设备串接,一个工位搞定。检测效率每分钟 300-600 件,跟得上产线节拍。
数据可追溯。 每个连接器的检测图像和数据自动存档,按批次、时间、产品型号检索。客户审厂要数据,直接导出。出了问题能精准定位到具体哪个连接器、哪根 pin 针、什么缺陷。
上线后什么变化
那个板对板连接器客户上线后的数据:
全检覆盖:原来抽检比例 10%,现在 100% 全检,每个连接器都有检测记录
不良流出率:从之前的约 500PPM 降到 20PPM 以内,客户连续三个月零投诉
共面度问题:之前是最大的投诉原因,上线后基本杜绝,SMT 良率从 97% 提升到 99.5%
人力:原来 6 个目检工两班倒,现在 1 个人看设备 + 处理异常,人力成本降了一半多
效率:设备每分钟 400 件,比人工快了 5 倍以上,产线不再堵在检测环节
客户品质经理说:"以前最头疼客户投诉共面度,现在设备把每根针的高度都量出来,数据说话,客户也服气。"
几句实在话
做了不少连接器检测项目,有几点体会:
1. 先确认 pin 针密度和共面度要求。 0.4mm 间距和 1.0mm 间距,成像配置完全不同;共面度要求 0.05mm 和 0.1mm,方案也不一样。方案阶段一定要拿来样实测。
2. 共面度检测别省。 很多连接器问题不是插不进去,是 SMT 后虚焊。共面度是连接器检测的核心指标,能用 3D 就别用 2D 估。
3. 换型要快。 连接器型号多,客户订单杂,如果换一次型要调半天,设备利用率上不去。我们做了配方管理,选型号一键调用,换型 5 分钟以内搞定。
连接器虽小,但它是电路的 "桥梁"。桥断了,整个系统都瘫。把检测做扎实,不是成本,是品质的底气。