检测只是前半场。一台视觉检测设备检完产品之后,不良品怎么被「请」出去、合格品怎么不被碰伤,才是后半场的讲究——而这一半,往往藏在方案的最后几页。这篇把思普泰克几份方案里的下料分拣设计翻出来,看看机器是怎么「善后」的。
1. 检测完的瞬间,料都去了哪?
翻开任何一份检测方案,流程页最后一句都是同一个句式:合格品下料到良品口,不良品下料到不良品口。一句话带过,背后却是实打实的机构。云盘机检测完的产品顺着旋转盘转到下料位,靠分料吹气机构把不良品「吹」进不良品口,良品则经导向机构模组滑向收料盒;皮带线机更直接——产品检完继续在皮带上走,不良品被自动排除到皮带边缘,从旁边接走就行。整个过程中,没有任何一个环节需要人手去挑。
下料位本身也有讲究:2 口下料是标配,良品口和不良品口朝两个方向排布,中间靠分流机构隔开,谁也不会串进谁的通道。对精密小件,下料口的收料区还要垫缓冲、配盒子,这部分后面细说。一句话:从旋转盘转出来的那一刻起,每件料的去向就已经被安排好了。
2. 不良品靠什么「自动离场」?
想一个问题:每分钟几百件产品,如果不良品还要靠人工从料堆里挑出来,检测机再快也白搭。所以方案的机构设计里,分拣是单独一环:吹气分流——不良品到达分料位,气嘴动作,把它吹离正常路径;导向分流——机构模组把料引导到对应通道;收料承接——不良品口下方配收料盒,接住被吹出来的料。速度越快,这一环越不能含糊:吹早了误伤良品,吹晚了不良品混进良品口,时序全靠控制系统和旋转盘的配合。
别小看这个时序:旋转盘转到下料位、气嘴动作、收料盒就位,任何一步晚一拍,料就可能进错口。所以分拣不是靠气缸乱吹,而是控制系统统一调度——这台视觉检测机检完的每一件料,都会被自动送进正确的出口,不需要人在旁边盯着。
3. 容易忽略的坑:合格品下料也会「二次损伤」
有没有想过,机器检完的合格品,掉进盒子那一下也可能被碰出伤来?方案里还真有这段。工程塑料件方案的原文写着:「收料过程中可能会导致产品二次损伤,建议使用亚克力盒子下料」——透明亚克力盒子排在下料位下方,产品落下被盒壁和垫层缓冲,而不是直接砸进硬底盒里。三份五金、橡胶件方案则建议「采用滑槽下料」:产品沿倾斜滑槽滑下,靠斜面和导槽减速,避免自由落体式的磕碰。
为什么这么讲究?想想就明白:自由落体的高度越高、落点越硬,磕碰痕迹越明显;带棱角的件堆叠在一起,还会互相刮擦出印子。亚克力盒子的作用,是把「自由落体」变成「短距离缓冲滑落」;滑槽下料则是用斜面代替竖直掉落,让产品贴着槽面滑下去,速度和撞击都小一截。对精密件来说,下料那一下的磕碰,可能就是客户退货的理由——方案把这句话写出来,就是提醒别省这一步。
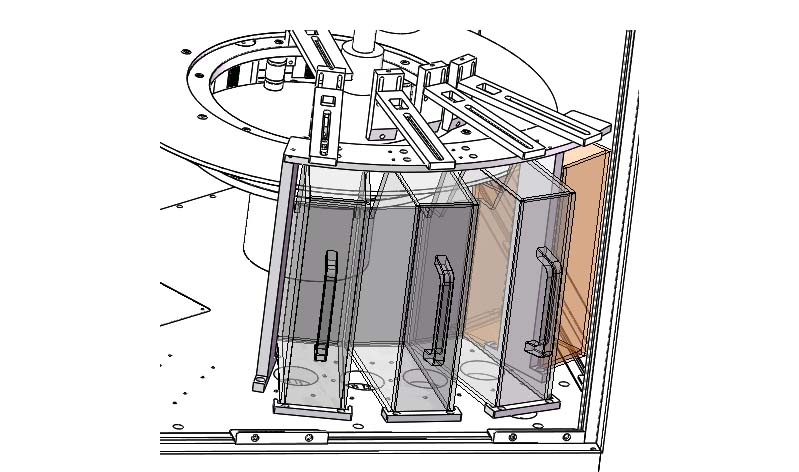
图1:亚克力盒子下料结构示意——收料盒弧形排布在旋转基座下方(来源:方案文件内页)
4. 五份方案的下料设计,一张表看明白
五份方案摆在一起,下料设计其实只有两种思路:要么吹气分流加收料盒,要么靠导向机构自然分流。殊途同归,目标都是同一个——料要对,件不能伤。
客户工况 下料方式 防二次损伤建议
工程塑料件(硅柱) 下料口收料,2 口分流 建议亚克力盒子下料,防止收料过程二次损伤
五金件(变形检测) 良品口/不良品口分流 建议采用滑槽下料
五金件(偏心/凹坑/厚度) 良品口/不良品口分流 建议采用滑槽下料
橡胶塑胶件(毛边/缺料) 良品口/不良品口分流 建议采用滑槽下料
橡胶件(缺胶/开裂) 旋转盘收料盒+分料吹气 收料盒承接,吹气分拣
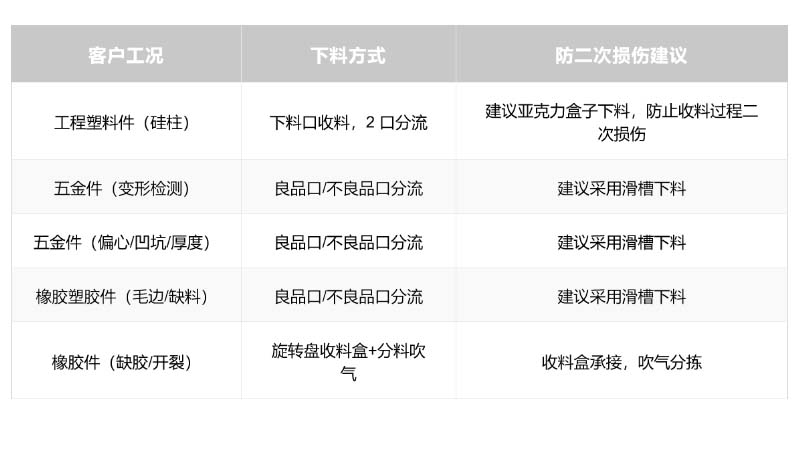
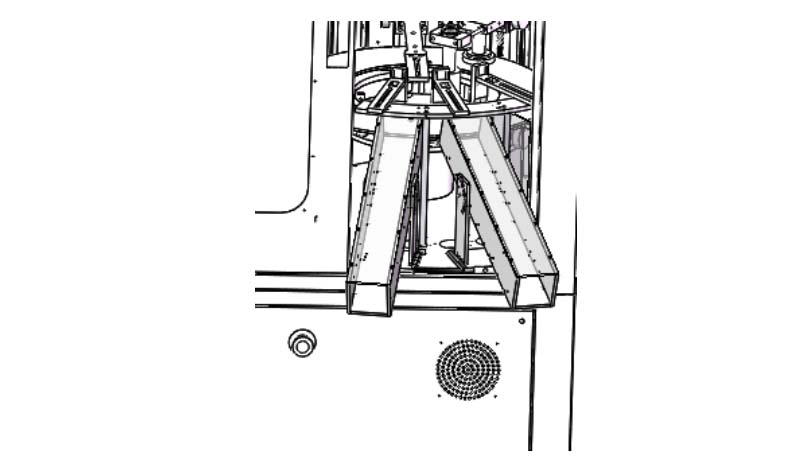
图2:滑槽下料机构示意——倾斜导槽承接产品,避免自由落体磕碰(来源:方案文件内页)
这张表说明一个道理:下料没有标准答案,只有适不适合——料脆、怕碰,就上亚克力盒子;料硬、量大,滑槽更省事。
5. 分拣设计,藏着方案的用心程度
说到底,检测是前场,分拣是后场——后场没设计好,前场等于白检。下次看方案,别只盯着检测精度和节拍,多问一句:检完的料怎么收?不良品怎么分流?合格品会不会被碰伤?这三个问题答得越具体,这台视觉筛选机在你们车间落地后就越省心。这些细节写在方案里不显眼,却是设备能不能长期稳定跑下去的分水岭。
照例保留方案口径:以上检测项目,均需在影像下清晰可见才能检测;此方案仅供前期参考,不作为设备验收依据。