每天盯着几百件产品,找毛刺、找缺胶、找变形,是件极其考验耐心的事。人眼质检会累,视觉检测设备不会——但差距远不止「不会累」三个字。这篇把几份真实检测方案里的数字摆出来,聊聊机器和老师傅到底差在哪。
1. 先看速度:一秒五件,人眼盯得住吗?
方案里写得清清楚楚:小磁铁尺寸检测,每分钟不低于 300 件;硅柱混料分选,约 200 件/分;塑料垫片毛刺缺口,不低于 180 件/分;五金件变形检测,约 80 件/分。换算一下,最快的时候一秒钟 5 件,每件还要看几个面。橡胶件因为要看的面多、产品又大,会慢到 60-90 件/分——但方案里也写了,单件检测结果只要 30 毫秒左右。
细看这些数字,后面都跟着一句话:取决于产品送料速度。意思是节拍不是机器单方面定的,而是上料、检测、下料整条链路配合的结果——这也解释了为什么方案里硅柱检测要特别注明「以上料机构数据为准」。数字不是吹出来的,是方案对整条链路的口径承诺。
人眼能盯这个节奏吗?短时间也许可以,一整天呢?质检员盯检久了会疲劳、会眼花、会漏检,这是生理规律,不是态度问题。
2. 再看一致性:老师傅靠经验,机器靠阈值
人工质检最说不清的地方,是标准在每个人的脑子里:同一个毛边,老师傅说不行,新来的同事觉得还行,质检班长拍板的标准又严一档。更现实的是,同一批产品上午下午各看一遍,结果都可能不一样——状态在变,标准在漂。方案里怎么解决?把判定变成数值——橡胶塑胶件的毛边缺料,用判定框面积量化,超过阈值即判不良;五金件凹坑这种需要「看感觉」的缺陷,则用 AI 检测兜底。
经验的波动,是流水线上最贵的隐形成本;阈值不会波动,它只认规则。机器昨晚设定的阈值,今早开机、明早开机,一个字都不会变。
3. 还有诚实:机器会把「不可检」写在方案里
人工质检常常有个尴尬:这缺陷到底能不能检出来,全凭现场试。机器不一样——五金件方案里明确写着毛刺暂不可检,硅胶透明针阀的困气、不熟要靠专门打光才能看。可检还是不可检,边界在方案阶段就写清楚,前期说透,总比设备进场后发现「检不了」再扯皮强。
这种诚实怎么来的?方案里的「样件测试图片」页就是证据:机器先拿客户样品试检,一张张拍出分析图,标注「结论:可检」和「特征:毛刺」「特征:缺口」,能不能检、检得出什么特征,白纸黑字摆在方案里。敢把样件测试结果放出来,比任何口头承诺都有说服力。
这种诚实,恰恰是信任的开始。
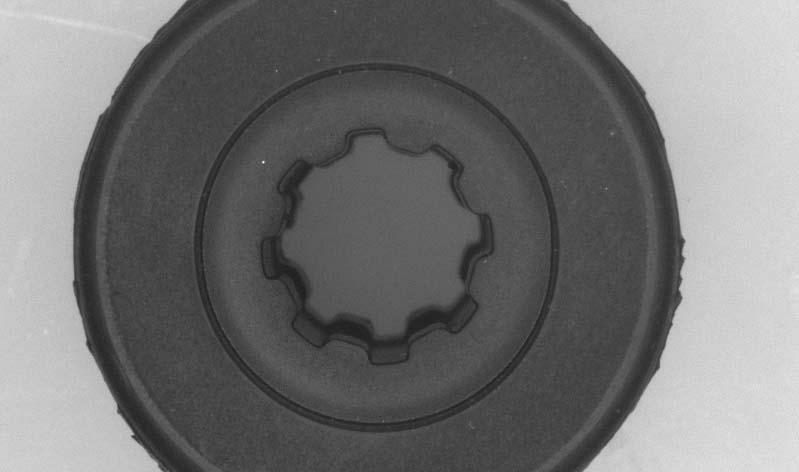
图1:橡胶件开裂不良品分析影像(底部正光拍摄,方案标注结论:可检,特征:开裂)
4. 特殊工况:透明件、深色件,谁的眼睛更稳?
再问一个扎心的问题:硅胶透明针阀那种又透又软的小件,缺胶、披锋、困气、不熟叠在一起,人眼对着看一天,眼睛先扛不住。方案的做法是三路相机分工:底部正光看缺料披锋,侧面背光看啤机不良,顶部正光看困气不熟和缺胶——把透明件拆成三组光,逐面过。
深色橡胶件同理:全正光、多角度拍,缺胶、有渣、凹印、开裂挨个判。材料越难缠,越需要固定不变的打光和判定逻辑,而不是碰运气式的目视——人眼得举着件转角度找反光,机器三路相机同时拍,谁稳谁累,高下立判。
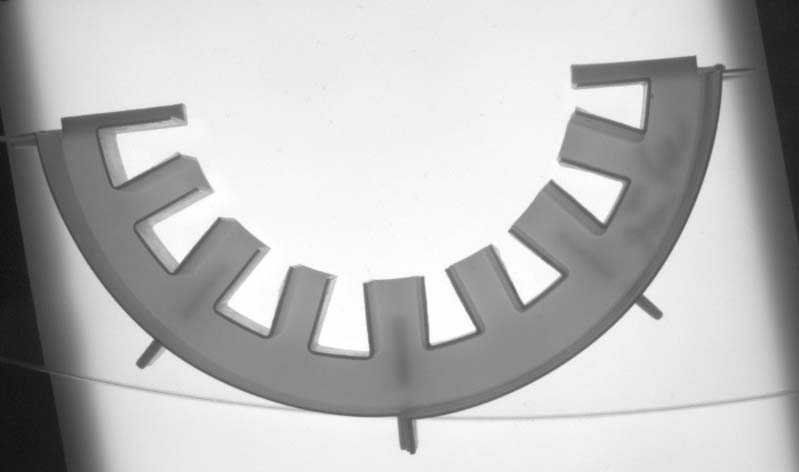
图2:塑料垫片毛刺不良品分析影像(顶部背光拍摄,方案标注结论:可检,特征:毛刺)
5. 一张表,看人眼和视觉检测机的六维对比
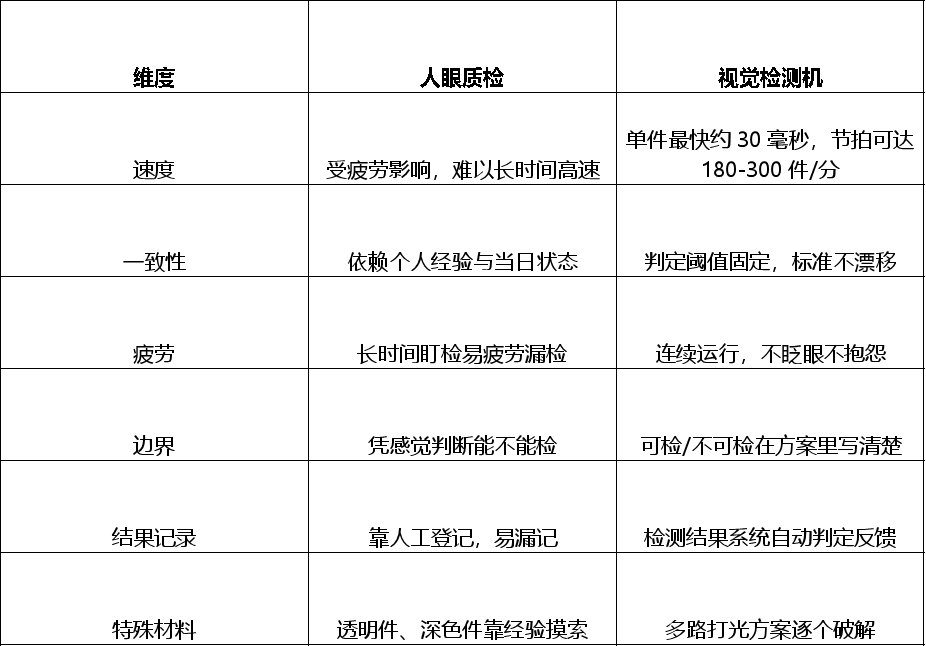
写到这里,也许有人会问:那还要质检员干什么?换个角度想——把重复的、高速的、需要盯着看的活交给视觉筛选机,把质检员从流水线边解放出来,去处理真正需要判断的异常和客诉,这才是自动化质检的价值。落地方式也各取所需:想不动产线,皮带线版的视觉检测设备直接嵌进流水线;料是散装的,就用云盘机配振动盘单独摆一台。部署方式可以谈,目标只有一个——质量卡口稳下来。
质检的终极目标不是换掉人,而是把人从重复劳动里解放出来。
照例保留方案口径:以上检测项目,均需在影像下清晰可见才能检测;此方案仅供前期参考,不作为设备验收依据。