透明硅胶件,大概是视觉检测设备最头疼的一类活儿:零件透光,轮廓跟背景融成一团;表面一反光,细节全被白光吃掉;材质又软,稍微一碰就变形。这篇拿一份透明针阀的检测方案,把「三台相机、三路光」怎么分工讲清楚。
1. 透明件难在哪?难在「看不见」
透明件难检,其实是三重难一起上:一是透光,零件的轮廓和背景亮度接近,边界像被橡皮擦擦淡了;二是反光,表面一亮,缺料、脏污、气泡全被白光盖住;三是软,夹持稍重就压出形变,边上还会顺手带上划痕。三件事叠在一起,人眼只能靠「转着看、换个方向看」,机器则要靠换光、换机位看。
人眼检透明件,靠的是一个笨办法:举起来转角度,找一个反光刚好的瞬间。问题是这个瞬间每件都不一样——同一批件,光线一歪,缺料看着像反光,披锋看着像脏污。
机器没有「转角度」的余地,它只有固定的相机和固定的光。所以透明件的检测方案,本质不是选相机,而是选光。
2. 三台相机,三块「责任田」
这份方案用的是 SP-T300 云盘高速检测机,配 3 套黑白工业相机(SONY-160)、3 套定焦远心光学工业镜头、3 套定制光学光源。方案把五类缺陷分给了三路光:
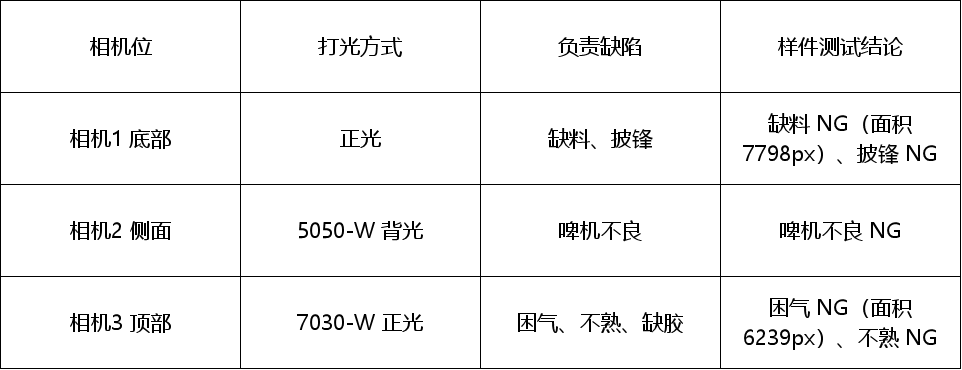
一个细节值得注意:方案检测表里「披锋」这一行的打光方式栏是空的,但样件测试页上,披锋的不良影像清清楚楚来自相机1 底部正光。读方案时这种「表里差一点」的地方,恰恰最能看出方案有没有真跑过样件。
3. 用像素说话:面积就是判定依据
透明件的缺陷边界模糊,靠「看着像不像」判不了。方案的做法是把缺陷变成面积数值:影像上勾出红色区域,旁边直接打印面积。
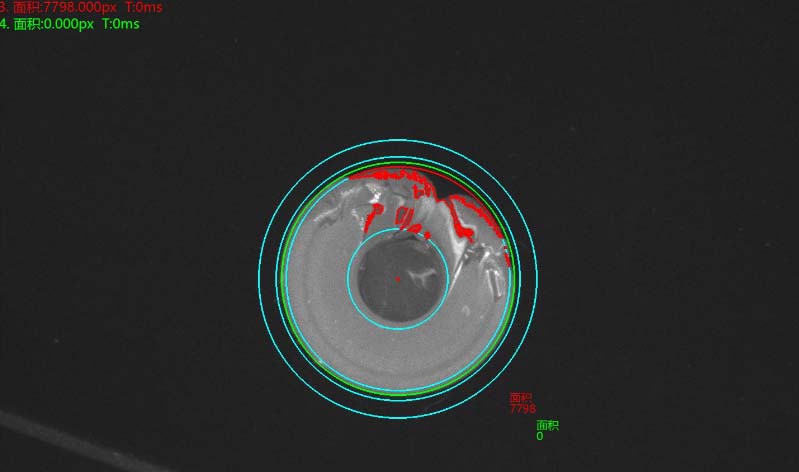
图1:透明件缺料不良品分析影像(相机1 底部正光拍摄,红色区域勾出缺料部位,影像标注面积 7798px)
图1 里,青色和绿色是同心检测框,红色是不规则缺料区,左上角写着「面积:7798.000px」,右下角同一组数值对照「面积 7798 / 面积 0」——一个超限判 NG,一个合格区判 0。缺陷从「看着不太对」变成了一个可以拿来对比的数字。
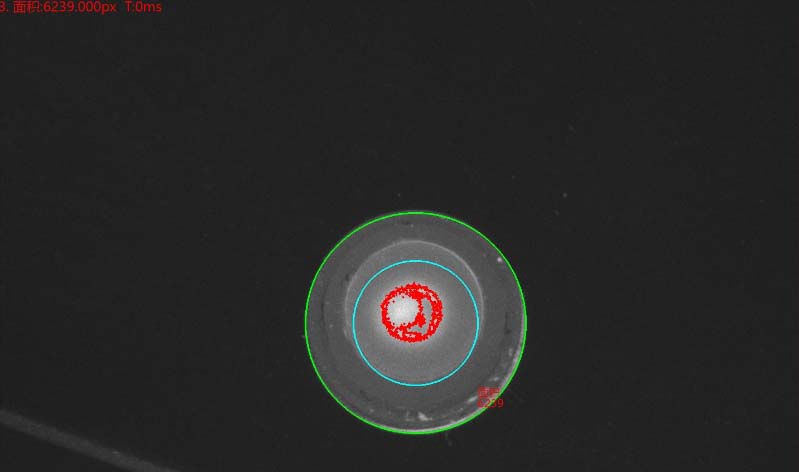
图2:透明件困气不良品分析影像(相机3 顶部正光拍摄,红色环形区域勾出困气部位,影像标注面积 6239px)
图2 是同一类零件在顶部正光下的困气判定:红色环形区域围住气泡聚集的位置,标注「面积:6239.000px」。同一件产品,底部正光看的是外围轮廓的完整性,顶部正光看的是中心区域的成型质量——一台视觉检测机,其实是在同时用三双眼睛看一件东西。
为什么用面积而不是比例?因为视野固定、镜头是远心镜头,像素与实际尺寸的换算关系是稳定的;同一缺陷在不同位置上,面积数值可比、判定阈值也好定。换个说法:先有稳定的尺子,才谈得上稳定的判定。
4. 为什么要分工?因为「一道光看不了三件事」
缺料、披锋为什么交给底部正光
缺料是少一块、披锋是多一块,都发生在零件与背景的交界处。正光把零件的亮面和背景拉开对比,边缘多一点少一点,轮廓上立刻显形。这是透明件最「老实」的一面——只要光打对,边界就很清楚。
啤机不良为什么交给侧面背光
啤机不良是成型环节带出来的形状异常,本质是「剪影不对」。背光的强项正是剪影:光从背后穿过去,零件变成一块干净的暗区,形状稍有偏差就藏不住。透明件本体透光、反而更吃背光这一套。
困气、不熟、缺胶为什么交给顶部正光
这三样是成型质量缺陷,不在轮廓上,而在表面和内部:困气是气泡聚在料里,不熟是料没完全熟透,缺胶是料没充满。它们不会让零件「变形」,只会让局部「不对味」——必须靠顶部正光把表面反光和纹理差异打出来,才有得看。这也解释了为什么同一位置、同一路光,要一次管三项缺陷:它们的成像特征本来就是一路的。
5. 节拍、尺寸、下料,一并交代
• 检测效率:每分钟 200 件左右,方案原话注明「取决于产品送料速度」
• 设备型号:云盘高速检测机 2 口下料(方形),外形尺寸 950×850×1850mm
• 检测流程:上料 → 感应器反馈信号 → CCD 启动自动检测 → 系统自动判定反馈 → 良品进指定良品口,NG 自动下料至不良品盒
• 安装要求:环境温度 0-50℃、湿度 90% RH 以下、交流 220V/50Hz、耗电<1KVA
• 上料可选振动盘、流水线、人工上料,下料可选流水线或收集盒,按产品需求配
整机结构也是围着这三路检测长出来的:高速旋转盘把件逐个送到三组相机下,架相机模组平台保证机位稳定,分料吹气机构配合导向机构模组把 NG 件吹进不良品盒,收料盒接住良品,三色灯装在设备顶部,状态一眼可见。
6. 说在最后:透明件不是不能检,要「分工检」
回到开头的问题:又透又软的小零件,视觉筛选机到底能不能扛?答案是能,但前提是别指望一道光解决所有事。看懂一台透明件检测方案,其实就看三件事——几路光、每路光管什么、判定拿什么当尺子。这三件事写清楚了,方案的底气才立得住。
照例保留方案口径:以上检测项目,均需在影像下清晰可见才能检测;此方案仅供前期参考,不作为设备验收依据。